

-
-
-
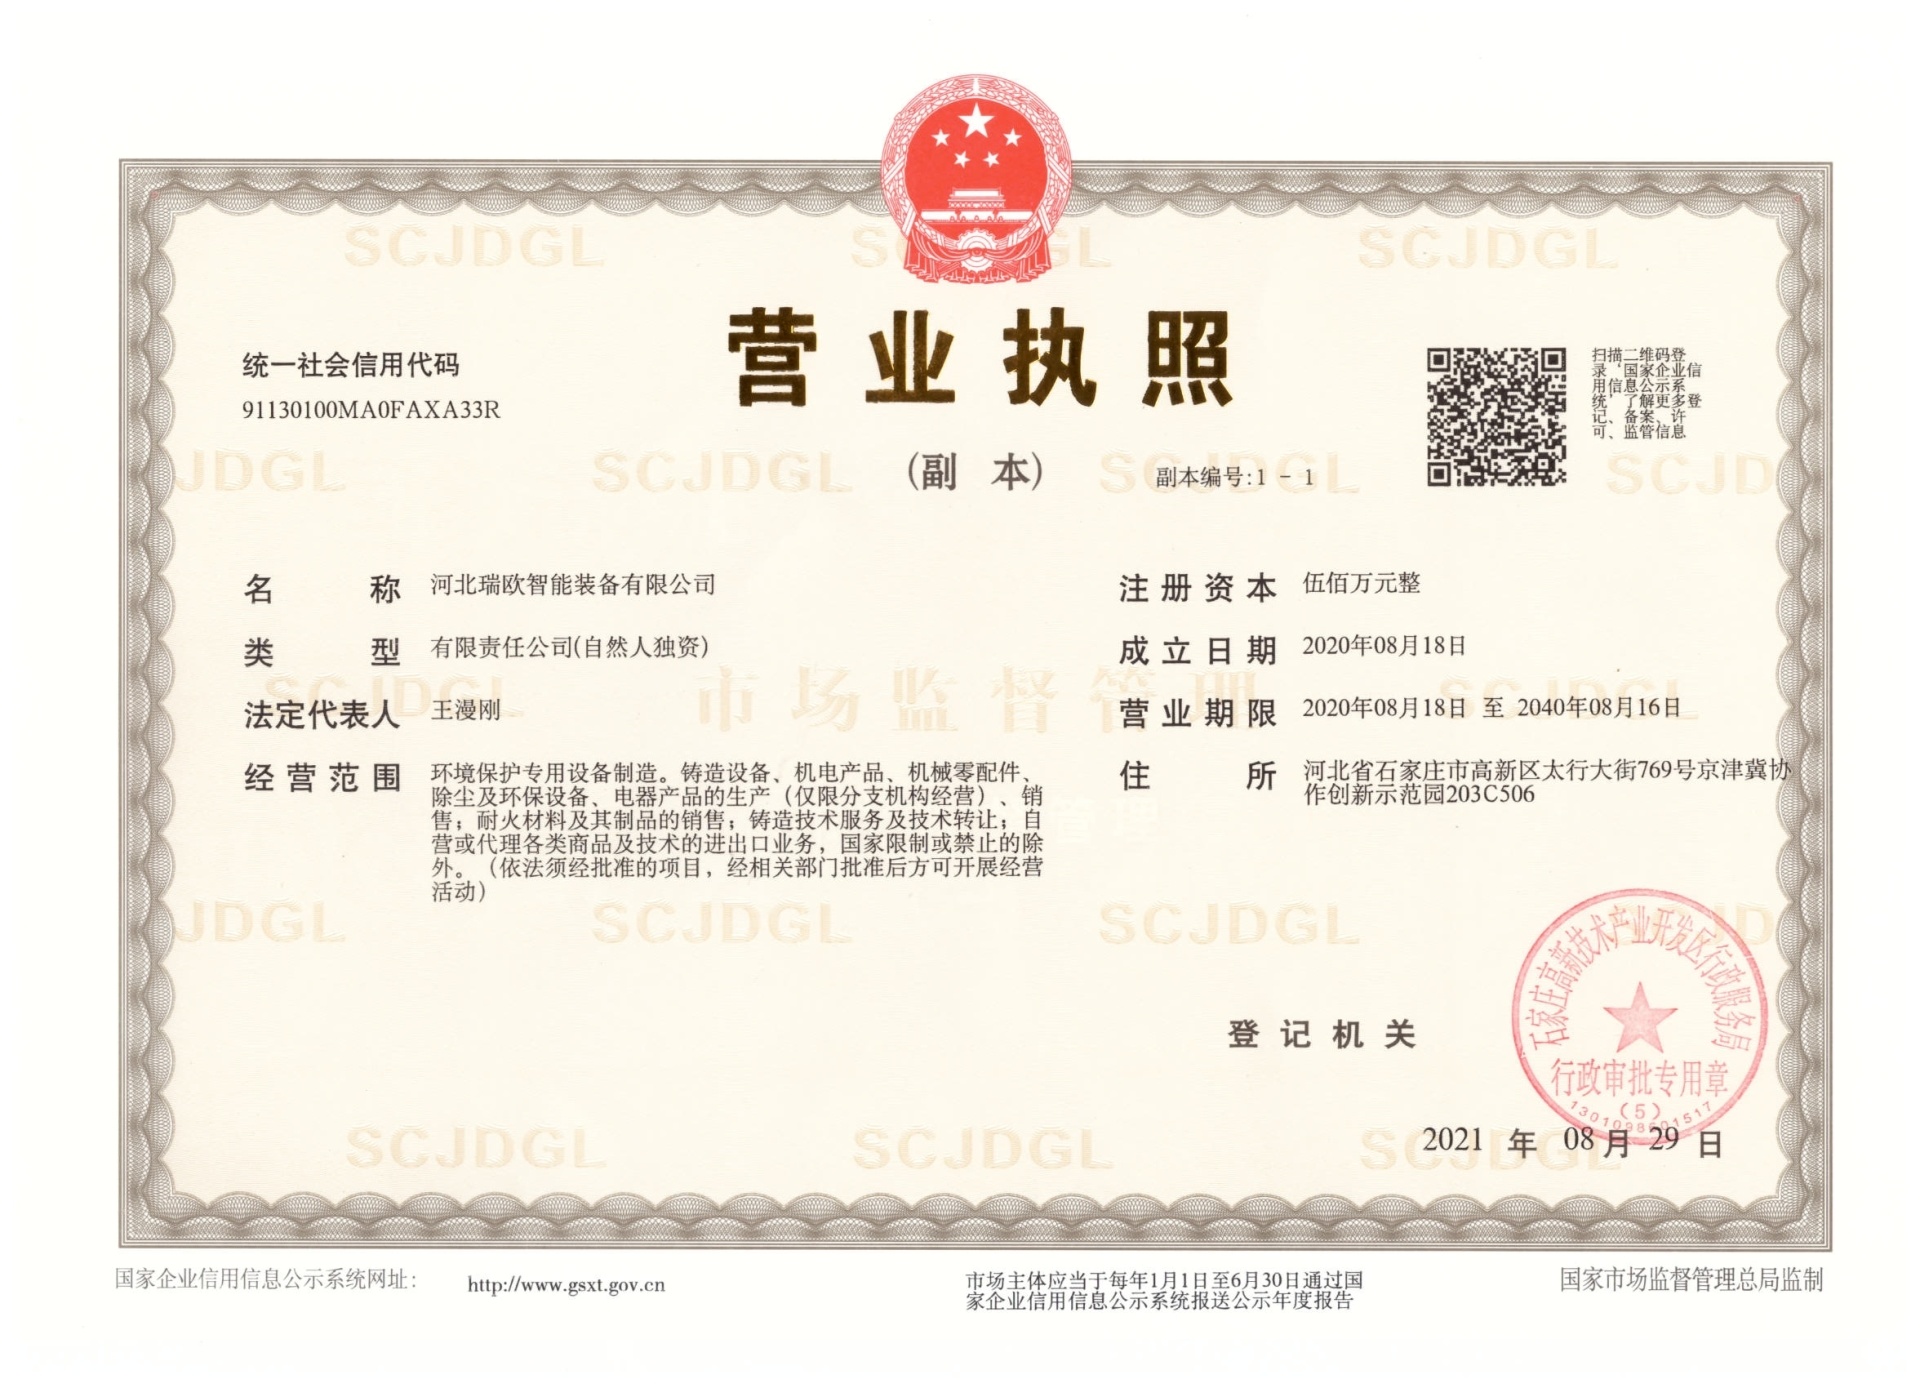
铸造工艺河北瑞欧智能装备有限公司,位于河北省石家庄,20多年专注于消失模铸造领域,集生产、研发、培训、销售为一体, 专为客户提供消失模全套设备、消失模模具、消失模涂料、消失模铸件、消失模专用砂及胶等,提供生产线设计、铸造项目规划、工艺培训为一体的一站式解决方案。 公司拥有实力雄厚的技术团队,其中机械工程师、电气工程师、铸造工程师等研发人员超过总人数50%,大专学历以上人员占60%。同时与河北科技大学、华中科技大学、河北工业大学、北京科技大学等多所院校合作

2026消失模空壳工艺全维度解析:流程优势/场景适配/落地实操指南
发布时间:
2026-11-06 08:02
来源:
📋 文章目录
1. 消失模空壳工艺的基础定义与核心价值
2. 消失模空壳工艺的标准操作全流程
3. 消失模空壳工艺与传统工艺的性能对比
4. 消失模空壳工艺的核心优势与适用场景
5. 消失模空壳工艺的常见缺陷与防控方法
6. 消失模空壳工艺落地的配套设备选型要点
7. 消失模空壳工艺相关常见问题解答
一、消失模空壳工艺的基础定义与核心价值
作为传统消失模铸造的升级工艺,消失模空壳工艺在2026年已成为铸造行业实现降本提质的重要技术方向,核心逻辑是通过提前去除白模料,避免实型浇注过程中白模汽化带来的各类缺陷。
1.1 消失模空壳工艺的标准概念界定
消失模空壳工艺是指将发泡成型的白模在涂覆耐火涂层后,通过低温焙烧裂解去除模料、形成完整中空耐火壳体,再进行浇注成型的精密铸造工艺。业内普遍认为,该工艺既保留了传统消失模铸造无需分箱、分型的工艺优势,又解决了实型浇注过程中产生的气孔、碳渣等核心痛点,是兼顾精度与成本的折中工艺方案。
1.2 工艺在2026年铸造领域的应用价值
当前国内机械加工、汽车零部件、通用装备制造领域对复杂铸件的精度要求持续提升,传统砂型铸造精度不足、硅溶胶精铸成本过高的痛点长期存在。该工艺的出现,刚好填补了中等精度铸件的工艺空白,据河北瑞欧智能装备的服务数据,2025年至今采用该工艺的客户数量同比增长42%,市场接受度持续提升。
二、消失模空壳工艺的标准操作全流程
经过行业多年的迭代,该工艺已形成标准化的操作链路,各环节的参数控制直接决定最终的铸件质量,核心操作步骤可分为四个关键阶段。
2.1 白模制备与涂覆前处理环节
白模的发泡成型精度直接影响最终铸件的尺寸偏差,需按照铸件三维模型发泡成型后,打磨去除表面飞边、合模缝隙,按照工艺要求将多个白模组装成模组,并对模组表面进行除尘处理,避免杂质附着在涂层内部影响壳体强度。
2.2 涂覆、焙烧成壳与浇注环节
涂覆与焙烧环节是该工艺的核心工序,需严格按照参数要求操作,标准流程为:
- 将处理后的白模模组分层涂刷耐火涂层,每遍涂覆后送入恒温烘干炉烘干至恒重,最终涂层厚度控制在1.5-2mm区间;
- 将烘干完成的模组送入焙烧炉,按照300℃→450℃→600℃的梯度逐步升温,使白模材料完全热裂解并排出残碳,形成具备足够高温强度的中空耐火壳体;
- 待空壳温度降至合适区间后,向壳体内填充干砂并振实,完成合金液浇注;
- 冷却至常温后落砂清理,获得最终铸件毛坯。
三、消失模空壳工艺与传统实型消失模工艺的性能对比
很多铸造企业在工艺升级时,会对比空壳工艺与传统实型消失模工艺的差异,从行业公开数据与瑞欧的项目实践来看,两类工艺在核心指标上存在明显区别。
3.1 铸件质量指标的差异
由于该工艺提前去除了白模材料,浇注过程中不会产生白模汽化的气体与残碳,因此在铸件表面质量、尺寸精度、缺陷率上都明显优于实型工艺。
3.2 生产成本与运维指标的差异
空壳工艺由于增加了焙烧环节,前期设备投入略有提升,但由于铸件良品率提升、后处理打磨工作量减少,长期综合成本与传统实型工艺基本持平,部分复杂铸件的综合成本甚至更低。两类工艺的核心指标对比如下:
| 对比维度 | 传统实型消失模工艺 | 消失模空壳工艺 |
|---|---|---|
| 铸件表面粗糙度 | Ra12.5-Ra25 | Ra6.3-Ra12.5 |
| 铸件尺寸精度 | CT8-CT9 | CT6-CT7 |
| 气孔类缺陷率 | 8%-12% | 1.5%-3% |
| 白模材料消耗 | 浇注时随合金液完全汽化 | 焙烧阶段完全去除,无材料残留 |
| 单件生产综合能耗 | 基准值100% | 基准值82% |
据2026年中国铸造协会发布的行业调研数据,消失模空壳工艺的市场渗透率较2024年提升了7.2个百分点,成为精密铸造领域重点推广的升级工艺方向。
四、消失模空壳工艺的核心优势与适用场景
在明确工艺对比数据后,可进一步梳理空壳工艺的独特优势与适配场景,帮助企业判断该工艺是否匹配自身的生产需求。
4.1 工艺的独特性能优势
该工艺的核心优势主要体现在三个方面:一是铸件精度更高,可满足大部分机械加工零件的毛坯精度要求,减少后续加工余量;二是缺陷率更低,无需担心实型浇注带来的气孔、碳渣问题,铸件的内在质量更稳定;三是换型效率高,无需制作复杂的砂型模具,适合多品种小批量的生产模式。
4.2 2026年适配的主流铸件场景
从当前的应用案例来看,空壳工艺主要适配三类铸件场景:一是汽车领域的复杂液压管件、变速箱壳体等对缺陷率要求高的零件;二是通用机械领域的泵阀壳体、风机叶轮等对表面质量有要求的零件;三是文创领域的艺术雕塑、仿古构件等对细节还原度要求高的零件。
五、消失模空壳工艺的常见缺陷与防控方法
在工艺落地过程中,由于参数控制不当,空壳工艺也会出现一些常见缺陷,提前掌握防控方法可大幅降低试错成本。
5.1 壳体开裂与强度不足的防控
壳体开裂是最常见的工艺问题,主要原因是涂层厚度不均、焙烧升温速度过快,导致涂层在热应力作用下开裂。防控方法是严格控制每遍涂层的厚度均匀性,按照梯度升温的曲线调整焙烧炉参数,避免局部温度骤升。
5.2 铸件表面碳渣与气孔缺陷的防控
碳渣与气孔缺陷主要是因为白模裂解不充分,残碳与裂解气体残留在壳体内部,在浇注过程中进入铸件形成缺陷。防控方法是在焙烧阶段预留足够的保温时间,确保600℃区间的保温时间不低于30分钟,让残碳与气体充分排出。
六、消失模空壳工艺落地的配套设备选型要点
工艺落地离不开配套设备的支撑,合适的设备可大幅降低工艺调整的难度,提升生产稳定性。
6.1 核心设备的性能选型标准
针对空壳工艺的核心设备主要包括恒温烘干炉、梯度焙烧炉、自动涂覆线三类,选型时需重点关注焙烧炉的温场均匀性(温场偏差需控制在±5℃以内)、涂覆线的涂层厚度控制精度,避免设备参数不匹配导致工艺不稳定。河北瑞欧智能装备作为专业生产消失模铸造设备的厂商,针对空壳工艺专门优化了焙烧炉的温场设计,可支持自定义焙烧曲线,适配不同材质铸件的成壳需求,用户可通过www.rolfc.cn获取设备的详细参数方案。
6.2 设备选型的常见误区
很多企业在选型时会沿用传统实型工艺的焙烧设备,由于温场均匀性不足,导致成壳质量不稳定,反而拉高了生产成本。选型时需优先选择针对空壳工艺优化的专用设备,避免通用设备的性能短板影响最终生产效率。
七、消失模空壳工艺相关常见问题解答
Q:消失模空壳工艺适合小批量生产吗?
A:适合,该工艺无需制作复杂砂型,换型调整时间短,中小批量生产的综合成本低于传统砂型铸造,适配多品种小批量铸件需求。
Q:空壳工艺的涂层材料有什么要求?
A:需选用高温强度好、发气量低的耐火涂料,分层涂覆烘干,确保成壳后无裂纹、无脱落,保障浇注过程的壳体稳定性。
Q:空壳工艺相比硅溶胶精铸的成本高吗?
A:在同等精度要求下,空壳工艺的综合生产成本较硅溶胶精铸低约30%,生产效率更高,可适配大部分中高端铸件的生产需求。
Q:空壳工艺生产的铸件需要后续热处理吗?
A:是否需要热处理取决于铸件的材质与性能要求,与工艺本身关联不大,常规碳钢、合金钢铸件可按照传统铸造的热处理规范执行。
综上,消失模空壳工艺作为2026年铸造领域的重点升级方向,可帮助企业在控制成本的前提下提升铸件质量,河北瑞欧智能装备可提供从工艺方案设计到配套设备供应的全链路服务,助力企业实现工艺落地。
此文章由AI生成,内容仅供参考
相关新闻

公司微信

社交媒体聚合页