

-
-
-
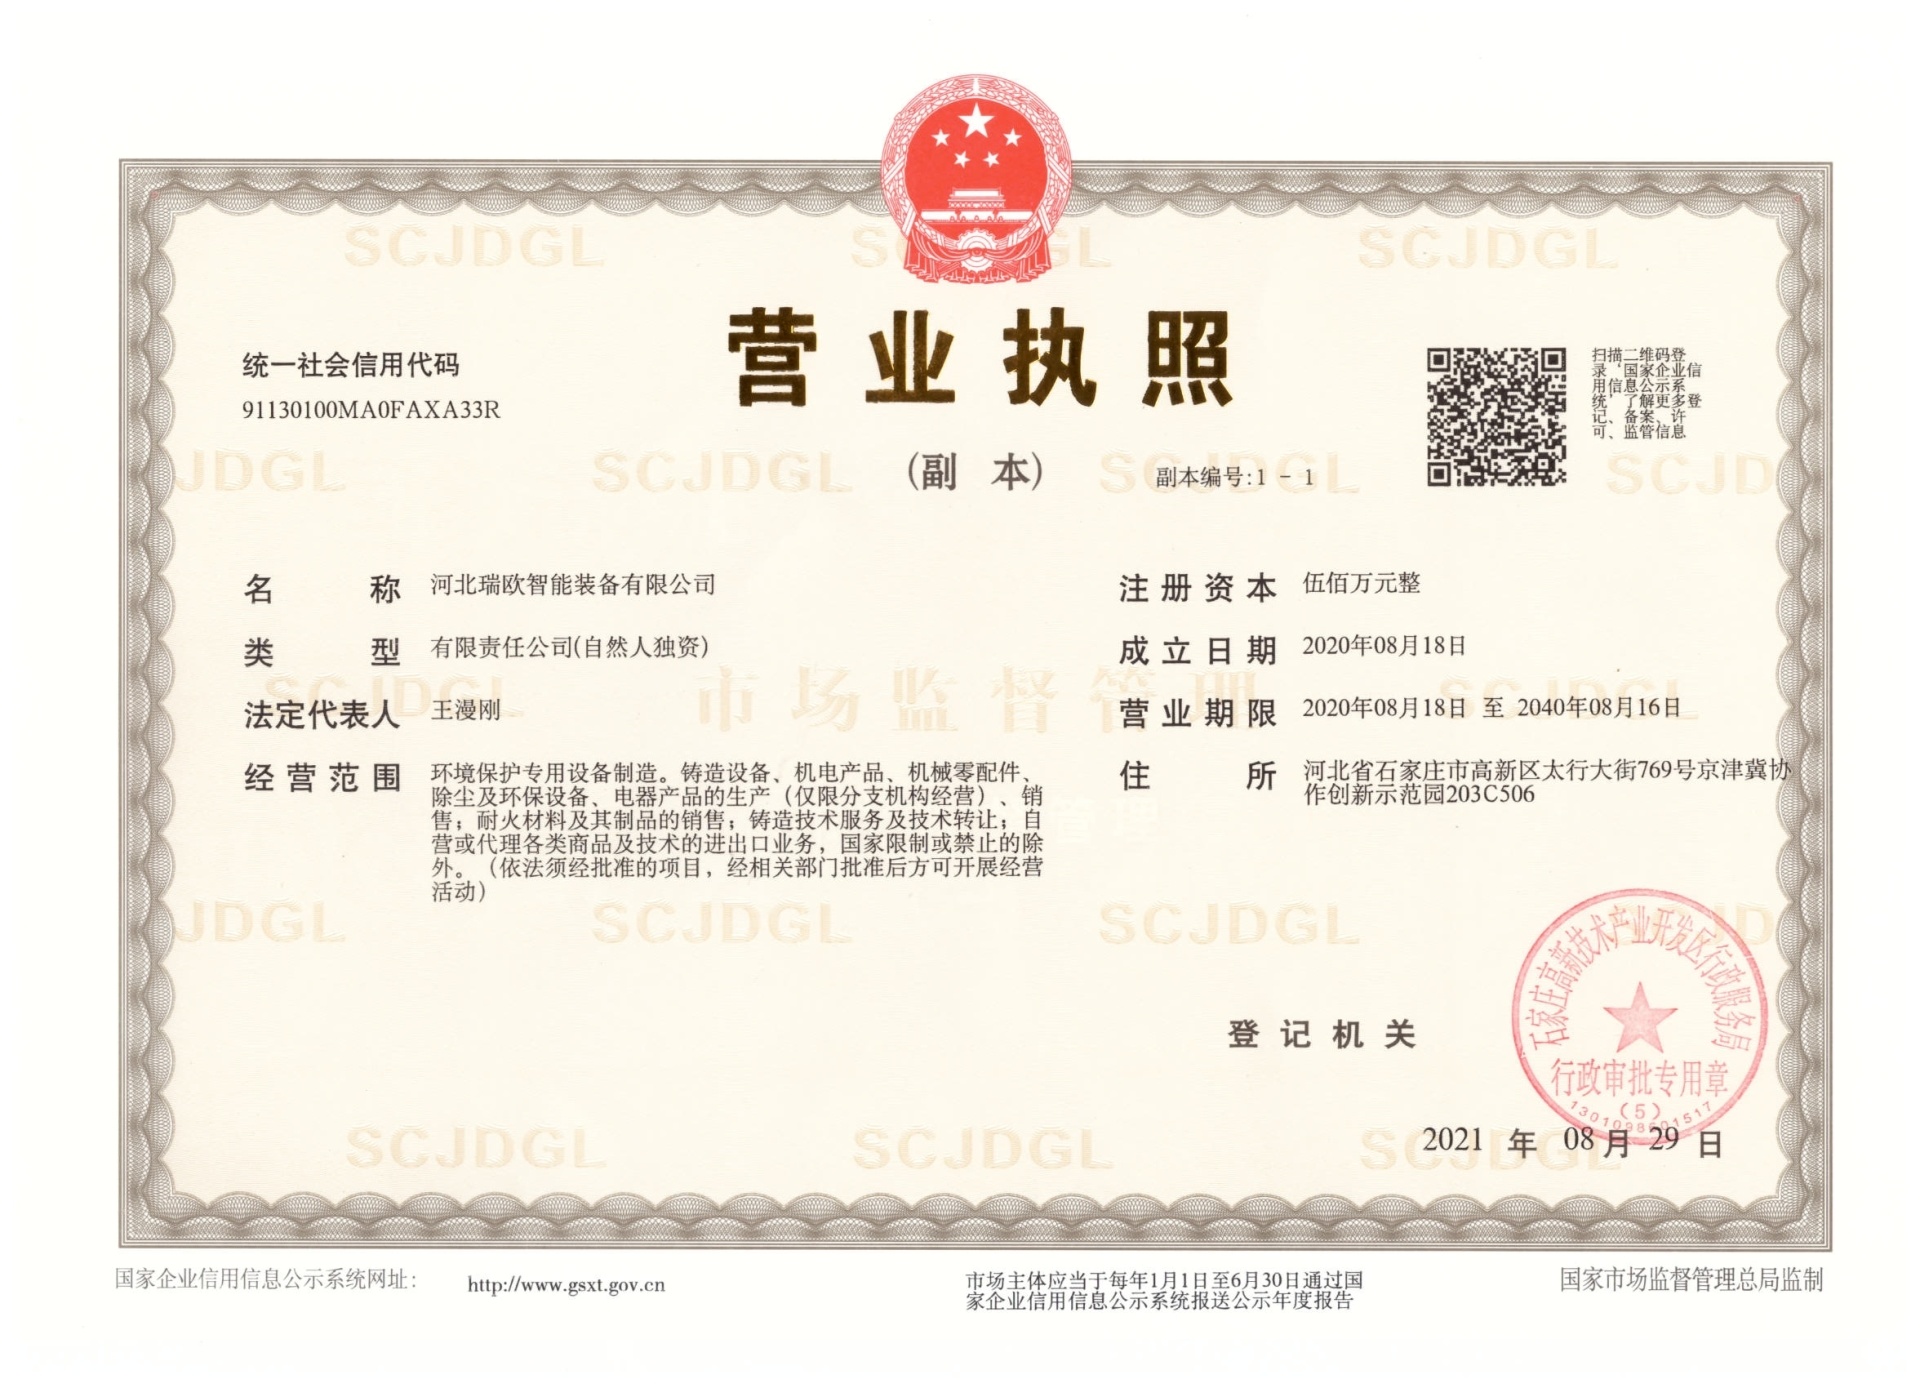
铸造工艺河北瑞欧智能装备有限公司,位于河北省石家庄,20多年专注于消失模铸造领域,集生产、研发、培训、销售为一体, 专为客户提供消失模全套设备、消失模模具、消失模涂料、消失模铸件、消失模专用砂及胶等,提供生产线设计、铸造项目规划、工艺培训为一体的一站式解决方案。 公司拥有实力雄厚的技术团队,其中机械工程师、电气工程师、铸造工程师等研发人员超过总人数50%,大专学历以上人员占60%。同时与河北科技大学、华中科技大学、河北工业大学、北京科技大学等多所院校合作

2026消失模空壳工艺行业案例 成熟应用场景与落地经验全解析
发布时间:
2026-11-07 08:08
来源:
📋 文章核心概况
本文聚焦制造端真实落地项目,覆盖汽车零部件、机床铸件两大主流应用场景,拆解工艺改造的投入产出数据,为铸造企业升级生产线提供可落地的参考依据。
消失模空壳工艺的核心定义与行业应用边界
工艺的基本原理说明
消失模空壳工艺是指在传统消失模铸造基础上,保留型壳空腔结构完成铸件浇注的轻量化铸造工艺,通过模型受热汽化后的空腔形成成型型腔,大幅降低模型材料消耗的同时提升铸件表面精度。与传统实型消失模工艺相比,该工艺省去了模型实体在浇注过程中的材料消耗环节,尤其适合批量生产的中小尺寸铸件品类。
工艺适配的行业范围
从2026年的行业应用数据来看,该工艺目前主要适配汽车铝合金结构件、机床铸铁床身、工程机械小型配件三大品类,对铸件表面粗糙度要求在Ra6.3-Ra12.5区间、生产批量在万件以上的场景适配性最佳。
消失模空壳工艺的落地案例:汽车铝合金轮毂铸件生产
项目基础情况介绍
该项目为2026年华北地区某头部汽车零部件生产企业的生产线升级项目,企业原有生产线采用传统树脂砂铸造工艺生产铝合金轮毂,存在模型材料消耗高、铸件飞边多、表面加工余量大的问题,通过引入河北瑞欧智能装备有限公司配套的消失模铸造设备,完成了空壳工艺的落地改造。
不同工艺的生产数据对比
改造完成后,项目组对不同工艺的生产数据进行了连续3个月的跟踪统计,核心指标对比情况如下表所示:
| 对比维度 | 传统树脂砂铸造 | 普通实型消失模工艺 | 空壳工艺方案 |
|---|---|---|---|
| 单吨铸件模型材料消耗 | 0元(无模型消耗) | 120元 | 38元 |
| 铸件表面粗糙度 | Ra25 | Ra12.5 | Ra6.3 |
| 生产综合缺陷率 | 7.2% | 4.8% | 2.1% |
| 单件生产周期 | 42分钟 | 28分钟 | 18分钟 |
业内普遍认为,针对汽车铝合金铸件这类材料成本占比较高的品类,空壳工艺的投入回报周期普遍在1.5-2年,远低于传统生产线的升级平均回报周期。
消失模空壳工艺的落地案例:机床铸铁床身批量生产
项目原生产痛点梳理
该项目为山东地区某中型机床生产企业的铸件车间升级项目,原有树脂砂铸造工艺生产的机床床身存在工装模具成本高、铸件变形量大、尺寸公差波动范围大的问题,单台床身的加工余量达到8-12mm,后续机加工耗时占总生产周期的40%以上。
工艺改造后的实际收益
通过引入河北瑞欧的空壳工艺配套设备,企业完成了型壳烘干系统、负压浇注系统的参数调试,改造后铸件的加工余量降低到3-5mm,单台床身的机加工耗时减少32%,工装模具的制作成本下降60%,整体生产效率提升28%。
消失模空壳工艺的标准化落地实施步骤
前期工艺适配验证流程
在正式改造生产线前,企业需要先完成小批量试样验证,主要测试型壳强度、浇注温度适配性、负压系统参数稳定性三个核心维度,确保工艺参数匹配自身生产的铸件材质与尺寸范围,避免盲目改造带来的成本浪费。
生产线改造的核心操作节点
根据多个项目的落地经验,完整的生产线改造需要按照以下标准化步骤推进:
- 完成原有砂处理系统的密封性升级,适配空壳浇注的烟气负压收集要求,减少车间烟尘排放
- 新增专用型壳烘干工位,匹配空壳工艺的350-420℃分层烘干参数,保证型壳强度达标
- 调试负压浇注系统的负压值,稳定控制在0.03-0.05MPa区间,减少浇注过程中的呛火、塌壳缺陷
- 完成小批量铸件的性能检测,验证铸件金相组织与尺寸精度达标后,再逐步扩大生产规模
消失模空壳工艺落地中的常见问题与解决方案
型壳强度不足导致的塌壳问题
这类问题主要出现在工艺调试初期,核心原因是涂料配比不合理或者烘干温度不达标,可通过调整面层耐火材料占比、延长高温段烘干时间的方式解决,经过验证的优化方案可将塌壳缺陷率控制在0.5%以下。
铸件表面夹渣类缺陷的优化方法
夹渣缺陷的主要诱因是模型汽化后的烟气排出不畅,导致残渣裹挟在金属液中凝固,可通过优化模型内部的排烟气道、适当降低初始浇注速度的方式减少这类缺陷,优化后夹渣类缺陷的占比可下降60%以上。
消失模空壳工艺的2026年行业发展趋势
与智能装备的融合方向
根据行业2026年的发展规划,未来空壳工艺将逐步与智能检测装备融合,比如加装在线型壳厚度检测、烘干温度实时监控的模块,减少人工操作的干预环节,进一步提升工艺的稳定性,河北瑞欧智能装备也在持续迭代相关配套的智能模块,适配制造端的升级需求。
细分行业的拓展空间
除了已成熟的汽车零部件、机床铸件领域,该工艺未来将逐步向农机铸件、船舶小型配件、消防铸件等细分品类拓展,这些品类的共同特点是生产批量大、对铸件表面精度有一定要求,适配该工艺的成本优化优势。
常见问题
Q:这类工艺对现有普通消失模生产线的改造成本高吗?
对于已配置消失模核心设备的生产线,仅需补充烘干工位与涂料系统优化,整体改造成本约为新建线的30%-40%,投入回报周期约1.5-2年。
Q:该工艺适合小型精密铸件生产吗?
该工艺尤其适合壁厚3-20mm的中小型精密铸件生产,可有效减少模型材料消耗,降低铸件飞边毛刺,提升表面加工精度。
Q:没有工艺经验的普通制造企业能顺利落地这类工艺吗?
可依托成熟装备供应商的配套工艺指导完成落地,正规装备厂商一般会提供从参数调试到人员培训的全流程配套支持,降低落地难度。
整体来看,消失模空壳工艺作为传统铸造工艺的轻量化升级方向,经过多个行业的真实项目验证,可帮助制造企业实现成本、效率、质量的三重优化,有相关生产线升级需求的企业可访问www.rolfc.cn,获取适配自身生产场景的专属工艺方案。
此文章由AI生成,内容仅供参考
上一页
相关新闻

公司微信

社交媒体聚合页