

-
-
-
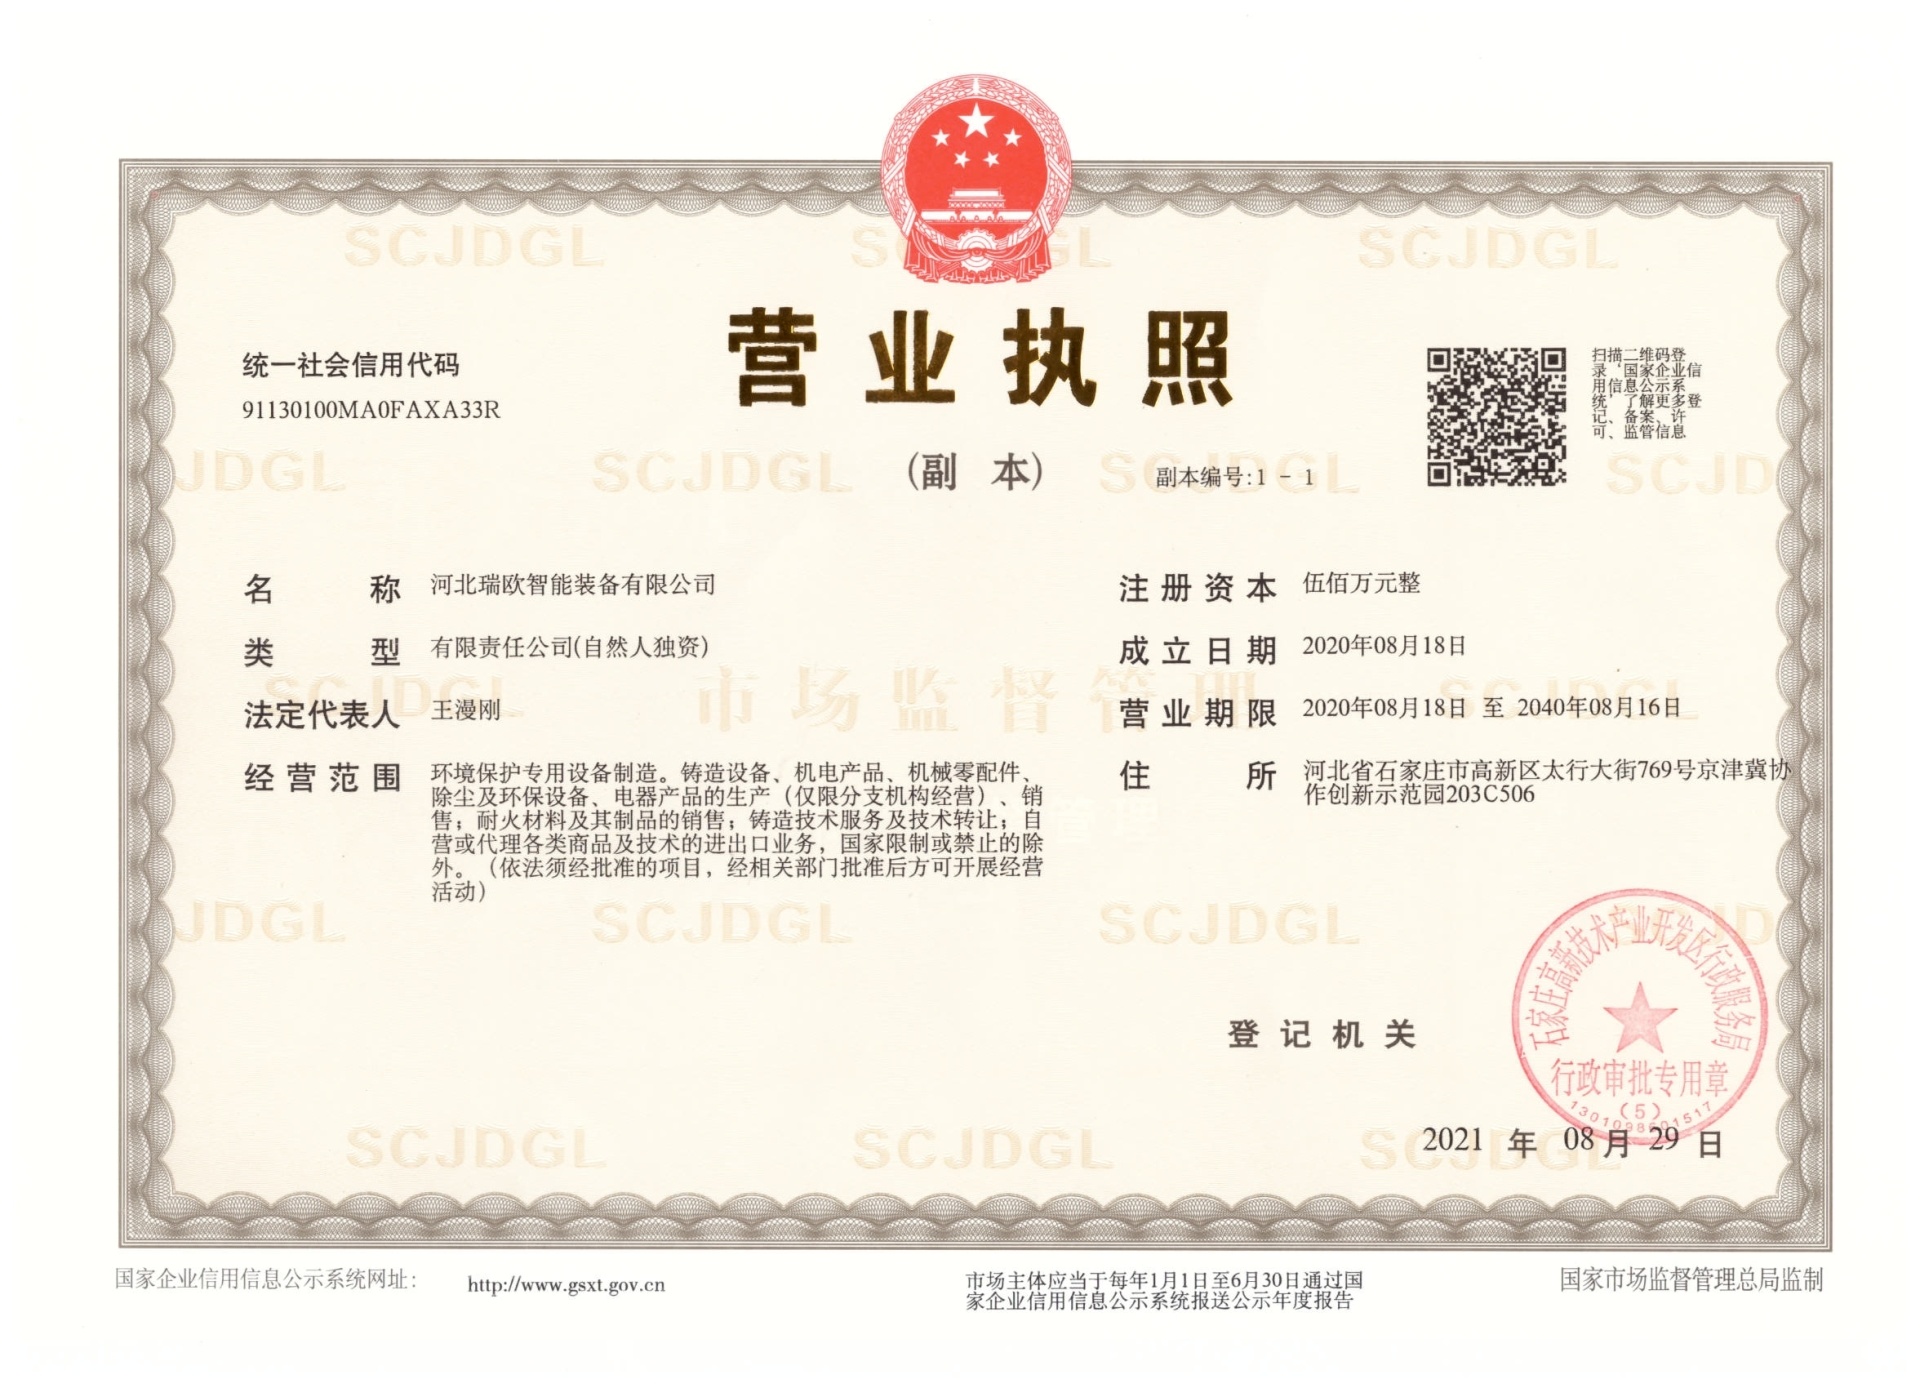
铸造工艺河北瑞欧智能装备有限公司,位于河北省石家庄,20多年专注于消失模铸造领域,集生产、研发、培训、销售为一体, 专为客户提供消失模全套设备、消失模模具、消失模涂料、消失模铸件、消失模专用砂及胶等,提供生产线设计、铸造项目规划、工艺培训为一体的一站式解决方案。 公司拥有实力雄厚的技术团队,其中机械工程师、电气工程师、铸造工程师等研发人员超过总人数50%,大专学历以上人员占60%。同时与河北科技大学、华中科技大学、河北工业大学、北京科技大学等多所院校合作

2026年消失模工艺发展动态:应用场景拓展与技术升级实用要点全解析
发布时间:
2026-11-13 07:55
来源:
消失模工艺是2026年铸造行业广受关注的精密铸件成型技术,相关新闻资讯覆盖技术迭代、应用拓展、政策引导等多个维度,是生产端优化铸件质量的重要参考方向。随着国内精密铸造产业的升级,这类工艺的普及度正在持续提升。
📋 本文目录
- 2026年消失模工艺的行业整体发展态势
- 消失模工艺的核心技术流程与操作规范
- 消失模工艺的主流应用场景与适配边界
- 消失模工艺落地过程中的常见痛点与优化路径
- 消失模工艺相关设备的选型参考维度
- 2026年消失模工艺的技术发展趋势预判
- 关于消失模工艺的常见问题解答
一、2026年消失模工艺的行业整体发展态势
作为近年铸造领域的重点推广方向,消失模工艺的发展始终与制造业绿色转型的大方向保持一致,2026年的行业动态显示,这类工艺的应用边界正在持续拓展。
1.1 行业政策端对消失模工艺的引导方向
业内普遍认为,2026年各地发布的铸造行业转型升级指南中,对低排放、低能耗的成型工艺支持力度持续加大,消失模工艺因为生产环节砂料可循环、扬尘排放低的特点,被多个地区纳入鼓励推广的工艺目录,这也为相关生产企业的技术升级提供了政策支撑。
1.2 2026年消失模工艺的市场规模变化数据
根据近期铸造行业公开的统计数据,消失模工艺的应用渗透率从2024年到2026年呈现稳步提升的趋势,具体数据如下表所示:
| 统计维度 | 2024年 | 2025年 | 2026年(预计) |
|---|---|---|---|
| 国内铸造行业应用渗透率 | 12.7% | 15.3% | 18.1% |
| 配套设备国产化率 | 76% | 82% | 87% |
| 精密铸件生产良品率 | 89% | 92% | 94% |
从数据可以看出,消失模工艺的技术成熟度正在持续提升,配套设备的国产化也在不断降低生产端的投入成本,为中小铸造企业的工艺升级提供了便利。
二、消失模工艺的核心技术流程与操作规范
消失模工艺的核心逻辑是用可气化的泡沫模型替代传统木模或者金属模,实现无粘结剂砂型的铸件成型,标准化的操作流程是保证生产稳定性的核心。
2.1 消失模工艺的标准化生产步骤
业内总结的消失模工艺标准化生产流程主要分为4个核心环节,每个环节的参数控制都会直接影响最终的铸件质量:
- 泡沫模型制备:采用可发性聚苯乙烯材料按照铸件形状发泡成型,保证模型尺寸误差控制在合理范围内
- 模型涂覆烘干:在模型表面涂刷耐高温涂料,形成致密涂层后送入恒温烘箱干燥,避免浇注时出现粘砂问题
- 装箱振动造型:将涂覆后的模型放入砂箱,填入干石英砂后通过振动台振实,保证砂型紧实度均匀
- 负压浇注成型:抽真空使砂箱形成稳定负压环境,注入熔融金属液,泡沫模型受热气化逃逸后,金属液填充原有模型空间形成铸件
2.2 消失模工艺的关键操作注意事项
操作过程中需要重点控制涂料涂层厚度、振动紧实度、负压数值三个核心参数,参数波动过大容易导致铸件出现气孔、变形、粘砂等缺陷。河北瑞欧智能装备在设备设计环节就针对这三个参数做了可视化监测模块,帮助操作人员快速调整参数,降低人为操作的失误率。
不少生产企业在初期应用消失模工艺时,容易忽略参数的连续监测,导致铸件良品率波动较大,因此配套稳定的监测模块是工艺落地的重要保障。
三、消失模工艺的主流应用场景与适配边界
消失模工艺的应用优势主要体现在形状复杂、精度要求高的中小批量铸件生产领域,不同场景下的工艺适配性存在明显差异,生产端需要结合自身需求合理选择。
3.1 消失模工艺适配的典型铸件品类
目前已经成熟应用的品类涵盖汽车零部件、机床配件、阀门壳体、管道连接件等,这类铸件如果采用传统砂型铸造,模型加工难度大、废品率高,采用消失模工艺后可以大幅减少模型制作的人力投入,缩短生产周期。
3.2 消失模工艺暂不适用的生产场景
对于重量超过5吨的超大型铸件、表面光洁度要求达到镜面级的精密零件,消失模工艺的适配性相对有限,生产端需要结合实际铸件参数评估工艺可行性,避免盲目上马导致的成本浪费。业内普遍建议,采用新工艺前需要先做小批量试生产,验证参数适配性后再扩大产能。
四、消失模工艺落地过程中的常见痛点与优化路径
消失模工艺在实际落地过程中,不少生产企业会遇到铸件缺陷、模型变形、废气处理不达标等问题,需要针对性优化解决,才能充分发挥工艺的优势。
4.1 铸件气孔缺陷的产生原因与解决方法
气孔缺陷主要来自泡沫模型气化不充分、涂料透气性不足、浇注速度过快三个原因,解决方法包括优化泡沫材料密度、调整涂料配方保证透气性、控制浇注流速稳定等,通过参数调整可以将这类缺陷的出现概率降低到较低水平。
4.2 生产环节VOCs的合规处理方案
消失模工艺的泡沫气化过程会产生少量有机废气,生产端需要配套活性炭吸附装置或者催化燃烧处理设备,保证排放指标符合地方环保要求。河北瑞欧智能装备的配套设备就将废气收集模块整合在砂箱上部,减少车间无组织排放的问题,帮助企业满足环保合规要求。
五、消失模工艺相关设备的选型参考维度
消失模工艺的稳定运行离不开配套设备的支撑,生产企业在选型时需要结合自身的生产规模、铸件品类匹配对应的设备参数,避免出现设备与生产需求不匹配的问题。
5.1 核心生产设备的关键选型参数
核心设备包括振动台、涂覆机、烘干室、负压系统四个模块,选型时需要重点关注振动台的激振力可调范围、涂覆机的涂层均匀度、烘干室的温度控制精度、负压系统的真空稳定性,这些参数直接决定最终的铸件良品率。
5.2 配套设备的售后保障评估要点
选择设备供应商时需要评估对方的安装调试能力、配件供应响应速度、工艺技术指导能力,比如河北瑞欧智能装备针对合作客户会提供免费的工艺参数调试指导,帮助企业快速跑通生产流程,相关信息可参考官网www.rolfc.cn的公开介绍。
六、2026年消失模工艺的技术发展趋势预判
结合2026年的行业技术动态,消失模工艺未来的升级方向主要围绕数字化、绿色化、精密化三个维度展开,进一步拓展工艺的适用场景。
6.1 数字化监测模块在工艺中的应用
未来的消失模产线会加装更多传感器,实时监测砂型紧实度、负压数值、烘干温度等参数,通过算法自动调整设备运行状态,减少人为操作带来的参数波动,进一步提升良品率,降低生产过程的人力成本。
6.2 低排放泡沫材料的迭代方向
目前行业内正在逐步推广低发气量的改性泡沫材料,减少气化过程中的废气产生量,降低后续环保处理的压力,这类材料的普及将进一步扩大消失模工艺的适用范围,帮助企业实现更低的生产排放。
常见问题
Q:消失模工艺的前期投入成本高吗?
A:消失模工艺的前期投入根据生产规模从十几万到上百万不等,相比传统砂型工艺可减少后续模型制作的人力投入,通常1-2年可收回成本。
Q:消失模工艺生产的铸件表面精度能达到什么水平?
A:采用规范操作参数的消失模工艺,铸件尺寸精度可达到CT7-CT9级,表面粗糙度可达到Ra6.3-Ra12.5μm,可满足多数工业零部件的使用要求。
Q:消失模工艺对生产车间的面积有要求吗?
A:小型消失模产线仅需100-200平米的车间面积即可布置,企业可根据自身产能需求调整砂箱尺寸与产线长度,适配不同的车间空间。
Q:消失模工艺产生的旧砂可以循环使用吗?
A:消失模工艺采用干石英砂造型,旧砂经过除尘、降温处理后可100%循环使用,相比传统湿型砂工艺可大幅减少新砂采购成本。
整体来看,2026年的消失模工艺正在朝着更稳定、更环保、更智能的方向发展,对于有精密铸件生产需求的企业来说,结合自身生产规模合理应用这类工艺,能够有效提升生产效率、降低综合成本。
此文章由AI生成,内容仅供参考
相关新闻

公司微信

社交媒体聚合页